

אמצעי זהירות לייצור עבור שטף-קו ייצור חוטי ריתוך ליבות
בייצור של תיל ריתוך-של שטף, כל שלב מחומרי גלם ועד אריזת מוצר מוגמר הוא קריטי. הזנחת כל קישור יכולה להשפיע ישירות על איכות חוט הריתוך הסופי ועל אפקט הריתוך. הטבלה שלהלן מסכמת את השיקולים המרכזיים עבור כל שלב בקו הייצור, ועוזרת לך להבין במהירות את היסודות.

| קישור ייצור | שיקולי ליבה |
|---|---|
| 📦 הכנת חומר גלם |
- רצועת פלדה:מידות ועובי חייבים להיות אחידים; יש לשלוט על סטיית הרוחב בתוך ±0.1 מ"מ, וסטיית העובי בתוך ±0.01 מ"מ. המשטח צריך להיות נקי מחלודה, שריטות, כיפוף חמור, כתמים וסדקים בקצוות. נקה את פני השטח משומנים ואבק לפני השימוש. - אבקה:שקלו וערבבו היטב לפי הנוסחה. יבש כנדרש כדי להסיר לחות ולמנוע נקבוביות ריתוך. אחסן אבקה מיובשת כראוי במקום קריר ויבש כדי למנוע-ספיגת לחות מחדש. |
| ⚙️ יצירת פס פלדה ומילוי |
- יצירה והצטרפות:רצועת הפלדה מגולגלת בהדרגה לצורת U- באמצעות זוגות מרובים של גלילים. חיוני לוודא שחיבור חוט הריתוך ישר, ויש לשלוט במיקומו ישירות מעל חתך חוט הריתוך- כדי למנוע סטיה. - מילוי אבקה:ודא שהאבקה ממולאת באופן שווה בתוך החריץ בצורת U- של רצועת הפלדה, הימנעות מדלמינציה או קצוות משוננים. שמור על קצב מילוי יציב, עם סטייה רצוי בטווח של 0.5%. . |
| 🔧 צמצום ציור |
- תהליך ציור:נדרשים תהליכי ציור מרובים ממוצר מוגמר למחצה-למוצר מוגמר. יש להקצות באופן סביר את שיעור ההפחתה הכולל, כאשר שיעור ההפחתה של שלב השרטוט הראשון קטן יחסית. - שימון וניקוי:בחר חומר סיכה המתאים לחוטי שטף-. לאחר הציור, השתמש בשיטות יבשות (כגון רפידות לבד או משטחי קרצוף) כדי להבריק ולהסיר שאריות של חומר סיכה מהמשטח, תוך הבטחת משטח חוט חלק. |
| 📮 ריתוך חוט סלילה ואריזה |
- מתפתל:סלילי קורות I-בקוטר גדול מומלצים לליפוף כדי להפחית את רדיוס העקמומיות של חוט הריתוך. הקפידו על סלילה הדוקה ומסודרת ללא עיקולים חדים, קיפולים או דפוסים גליים כדי להבטיח הזנת חוטים מתמשכת במהלך הריתוך. - אריזה והגנה מפני לחות:חוט ריתוך אטום בדרך כלל בשרוול פלסטיק עם חומר מייבש, ואז מונח בקופסת קרטון או תוף לפני המשלוח כדי למנוע ספיגת לחות. |
| 🛡️סביבה ואנשים |
- בקרת סביבה:שמירה על סביבת ייצור נקייה ויבשה חיונית לייצור הן של אבקת השטף והן של חוט הריתוך. - תחזוקת ציוד:נקה ושמן ציוד באופן קבוע כדי להבטיח את תפקודו התקין. - נהלי הפעלה:יש להכשיר את המפעילים להבין ולשלוט בידע ובמיומנויות ההפעלה הבסיסיות של הציוד. |


💡 נקודות בקרה מרכזיות לשיפור איכות
בנוסף לאמצעי הזהירות שהוזכרו לעיל, נקודות המפתח הבאות חשובות במיוחד להבטחת יציבות האיכות של המוצר הסופי:
לשלוט בקפדנות על איכות רצועת הפלדה:רצועת הפלדה היא ה"שלד" של חוט הריתוך, ואיכותו קובעת ישירות האם הייצור יכול להתקדם בצורה חלקה. מלבד דרישות הממדים והמשטח המוזכרים בטבלה, יש לשלוט בקפידה גם על הקמברור (מידת האי-ישור של קצה הצד) של רצועת הפלדה. זה לא יעלה על 1 מ"מ לאורך 1000 מ"מ; אחרת, קל מאוד לפס לסטות במהלך הגלגול והציור, מה שגורם להפרעות בייצור.
ודא את ההומוגניות והיובש של אבקת השטף:אבקת השטף היא "הנשמה" של חוט הריתוך, ואחידותו ויובשו הינם בעלי חשיבות עליונה למניעת פגמי ריתוך (כגון נקבוביות וסדקים).
הוֹמוֹגֵנִיוּת:אבקת שטף מעורבת בצורה לא אחידה עלולה להוביל לתנודות בהרכב הכימי של הריתוך, ולהשפיע על איכות הריתוך.
יוֹבֶשׁ:ספיגת לחות על ידי אבקת השטף היא אחד הגורמים העיקריים לנקבוביות הריתוך. לכן, זמן החשיפה של אבקת שטף מיובשת לאוויר במהלך הובלה ומילוי צריך להיות בקרה קפדנית כדי למנוע ספיגת לחות משנית.
שליטה מדויקת בתהליך הציור:ציור הוא שלב הליבה בהפחתת הקוטר של חוט הריתוך המוגמר למחצה- לקוטר היעד. תהליך זה דורש תכנון קפדני, חלוקה רציונלית של שיעור ההפחתה הכולל לכל קוביית ציור. חלוקה לא נכונה של קצב ההפחתה, במיוחד הפחתה מוגזמת במעבר הציור הראשון, עלולה להוביל בקלות לצורת חוט חריגה או אפילו לשבירה.
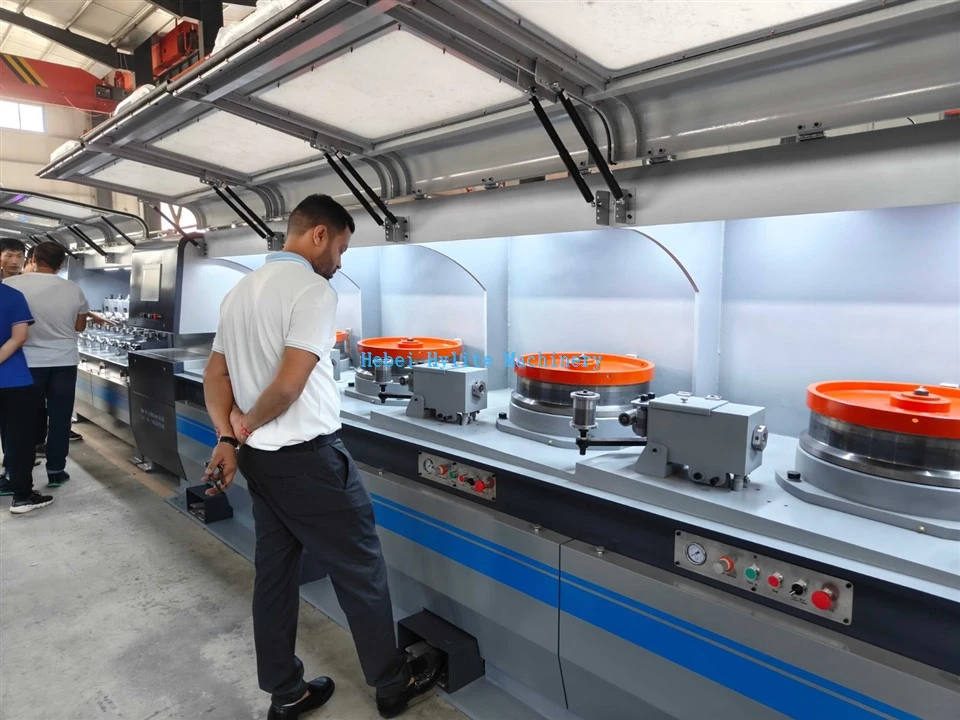
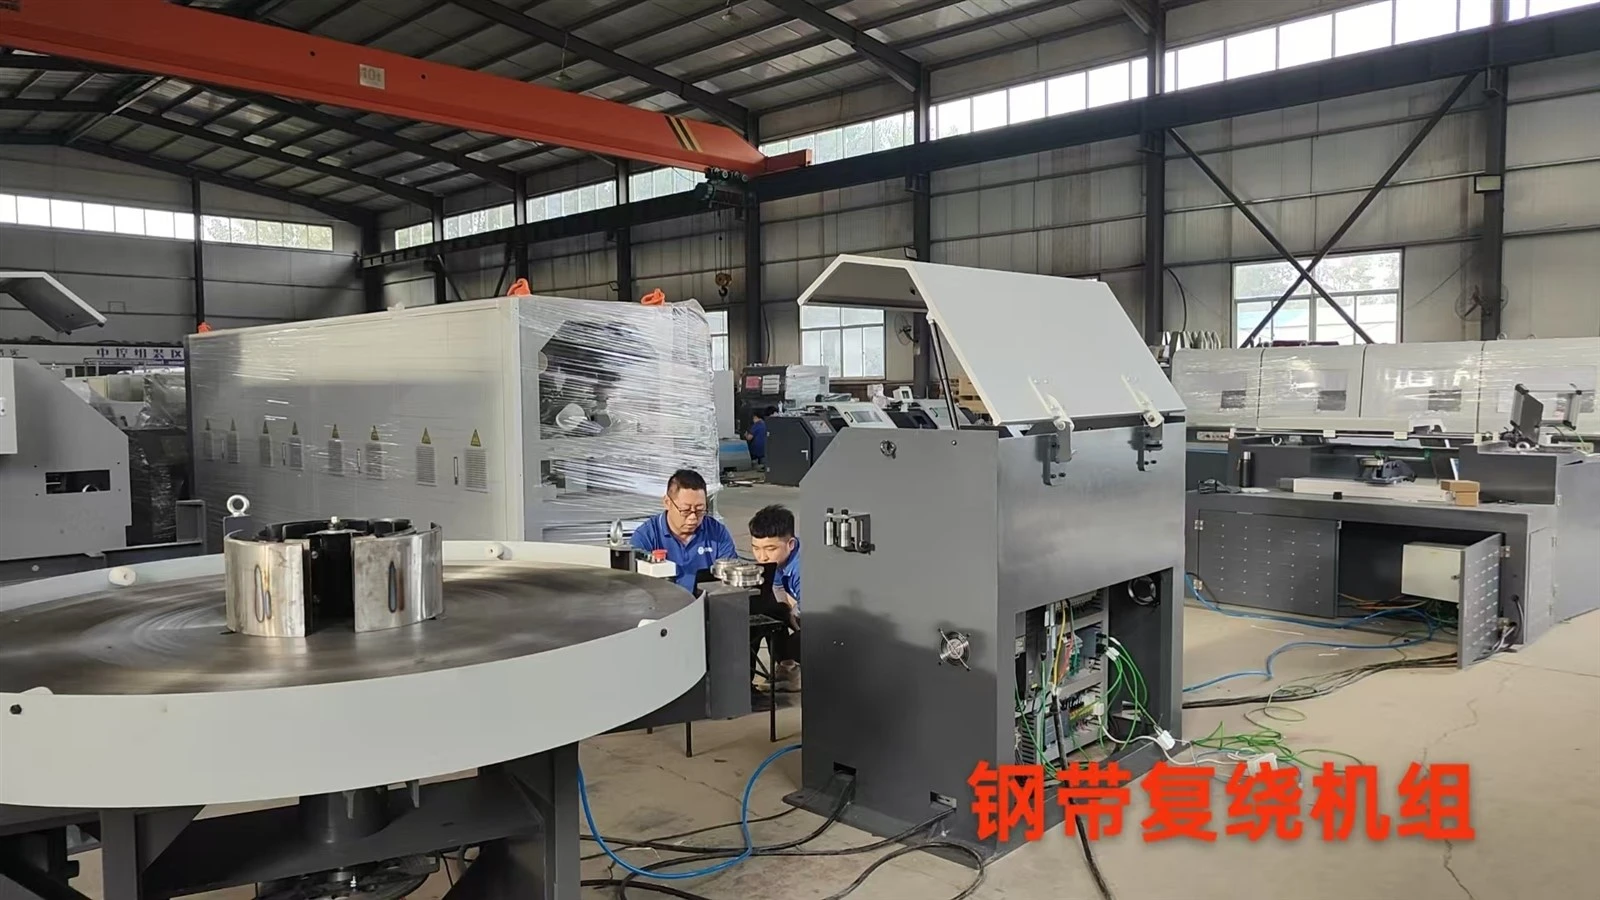
קו ייצור של מכונות ריתוך תיל עם ליבות-של שטף
חומר גלם: רצועת פלדה 14*1.0 מ"מ, CS
מוצר מוגמר: חוט ריתוך עם ליבות שטף E71T1 1.2 מ"מ
צורת יצירה: מפרק תחת
מהירות כניסת רצועת פלדה למכונת יצירת במהלך העבודה: 70 ~ 80 מ'/דקה (מהירות מקסימלית בתכנון: 110 מ'/דקה)
קצב מילוי: 13-16%
יצירת חוט מוצא ראשוני בקוטר: ~φ4.7 מ"מ
יצירת חוט מוגמר בקוטר: φ2.5 מ"מ
פרודוקטיביות גיבוש: 5T/8hrs
מהירות מכונת שרטוט עדינה במהלך העבודה: 16-18 מ' לשנייה (מהירות עיצובית מקסימלית: 25 מ' לשנייה)
קוטר חוט ציור עדין: φ1.2 מ"מ
חיזוי ציור עדין: 3~3.5T/8hrs
הייצור בפועל קשור לקצב מילוי המוצר. כאשר קצב המילוי נמוך, מהירות הייצור גבוהה והתפוקה היא
גָבוֹהַ. כאשר קצב המילוי גבוה, מהירות הייצור נמוכה והתפוקה נמוכה.
כל המכונות יהיו מותאמות אישית על בסיס מתח תעשייתי המשתמש.

על החברה
Hebei Hylite Machinery Co., Ltd. ממוקמת במרכז האזור הכלכלי והטכנולוגי של בייג'ינג-טיאנג'ין-הביי - אזור הפיתוח הכלכלי של שיאן-שיאן, שם הוא מקום הולדתו של המוטו "מחפשים אמת מעובדות". המפעל משתרע על שטח של 50 דונם. אנו עוסקים במחקר ופיתוח, ייצור ומכירה של ציוד לעיבוד מוט פלדה וחוטי מתכת. צוות המו"פ מורכב בעיקר ממעצבים סיניים ואיטלקיים. יש לו צוות שירות אחר{10}}גלובלי מקצועי מקצועי.

מה אנחנו מספקים?
מכונת שרטוט חוטי פלדה, מכונת שרטוט פלדה מגולגלת- קרה, מכונת גדילת חוטי פלדה (מכונת ניתוק פלדה דחוסה), מכונת שרטוט תיל פלדה-בחוזק גבוה, ציוד חוטי פלדה חוזק- גבוה, קו ייצור חוטי ריתוך, מכונת חבל פלדה, חוט פלדה, מכונת ריתוך תיל פלדה, מכונת ציור חוטי פלדה משולבת, מכונת ציור חוטי פלדה משולבת ציוד גילוון, מכונה לייצור ציפורניים, מכונת רשת תיל, מכונת ציור תיל פלדה קפיצית, ציוד למבר פלדה למחשב, ציוד פיצוץ מקוון של סרגלי פלדה, מכונת סרגלי פלדה NPR, מכונות סרגלי פלדה חכמה, מו"פ של תוכנת מכונות חכמה, ציוד עיבוד מוט פלדה מותאם אישית.


